汽车焊装生产线 从“钢铁裁缝”到智能制造的基石
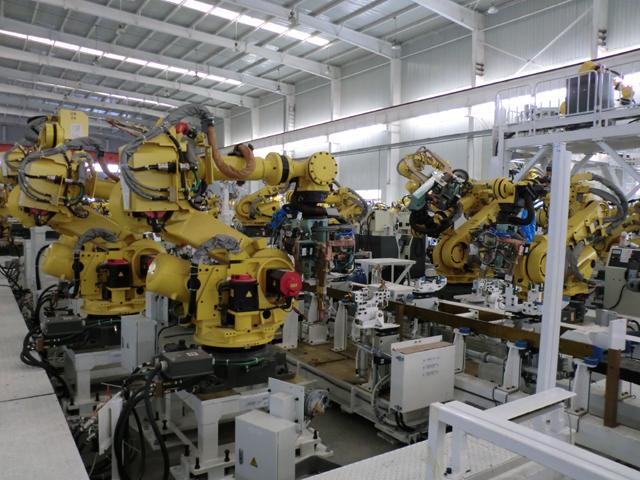
在汽车的整个制造流程中,焊装是仅次于冲压的第二道核心工序。如果将冲压比作“裁剪钢板”,那么焊装就是“缝合车身”。一辆汽车的白车身(涂装前的车身骨架)由上万个焊点、数百个零部件构成,汽车焊装生产线正是将数百个冲压件组装、焊接成完整车身总成的庞大系统工程。它决定了车身的尺寸精度、结构强度以及整车的安全与静谧性,是衡量一家车企制造水平的重要标志。\n\n一、生产线构成的三大核心层级\n\n一条完整的汽车焊装生产线,无论其自动化程度高低,通常都可以划分为三个互为支撑的层级:\n\n1. 主焊线:车身骨架的“脊椎”\n 这是一条焊装线的灵魂所在,承担着将下车体、侧围、顶盖、后背门等大型总成拼合为完整白车身的任务。主焊线上密集分布着大型伺服焊钳、高精度定位夹具以及视觉检测系统。其投资强度最大、节拍瓶颈最为突出,也是车厂引入机器人和自动化最高密度的区域。地板总成上线、侧围合拼、顶盖激光钎焊等“高光工艺”均在此完成。\n\n2. 分总成线:模块化的并联支路\n 它包括发动机舱总成线、前地板线、后地板线、侧围线、车门线等。每一分总成线都像一条独立的小型“装配流水线”,先将几十个冲压件点焊成一个稳固的模块。以侧围线为例,一条线往往聚集十几台焊接机器人,在几米长的夹具内完成从侧围内板加强件到外板覆盖件的上百个焊点。各分总成完工后,沿着空中或地面输送链汇入主焊线。\n\n3. 调整与检测线:质量把关的“全科医生”\n 白车身完工并不意味着焊装使命的结束。调整线主要负责车门、翼子板、发动机盖等移动覆盖件的安装与间隙面差调整。与此线内激光在线测量系统会对关键孔位、特征点进行实时监控,而车身三坐标测量室—虽然在主线之外—会对每天下线的白车身进行全方位扫描,对其577个测点打分的“体检报告”直接反馈给焊装车间负责工程师,驱动工艺参数的紧急修正。\n\n二、从手工到柔性化演进\n\n早期的焊装生产以大量手工电弧焊和固定式点焊机为主,夹具笨重且单一,跟换车型近乎重新建线。而21世纪的焊装线,关键词演化为了高节拍、高柔性、轻量化连接。面对多车型混合共线(甚至两种完全不同平台的中级车与大型SUV同线组装)、紧凑型与越级大车的底盘切换给主焊线设定夹具提出了前所未有挑战。如今的柔性主焊线采取可全自动同时定位不同下车体的“随行夹具&高速切换”技术;搬送系统也从早期的“摩擦式传送”,切换为头顶环链自行葫芦或地下双轨剪刀式输送机构。视觉定位引导技术更进一步取消了很多粗定位、薄辅助顶针,风挡与抓具一键调入。生产中的控制结构从中心柜体迁移为标准化的CBbox分布智能柜簇。数据处理在自有雾计算+云端制造管理前提下,OEE与现实节拍平衡得到了跨厂房、跨平台掌控的一块屏幕。通过模组NC改造或在既有车身车架总拼单元格增加作业路线时续点改写等功能—工程师可能只换抓手再加一个新的变位机。纯手工作业仅保留若干较难上工装焊小分流测试区工序和微焊缝外观检查等部门。纵观一辆看似平平无奇的框架行车的冷金属时代之殤一去不复
如若转载,请注明出处:http://www.2221198199jrjd.com/product/47.html
更新时间:2026-10-05 23:43:18