发动机、变速器试验成套设备与装配生产线 从部件到总成的系统性制造保障
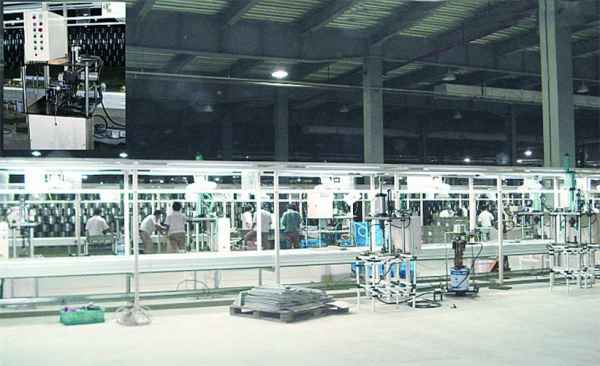
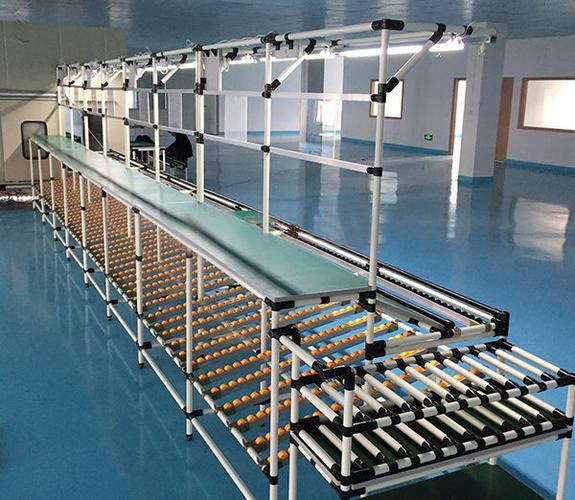
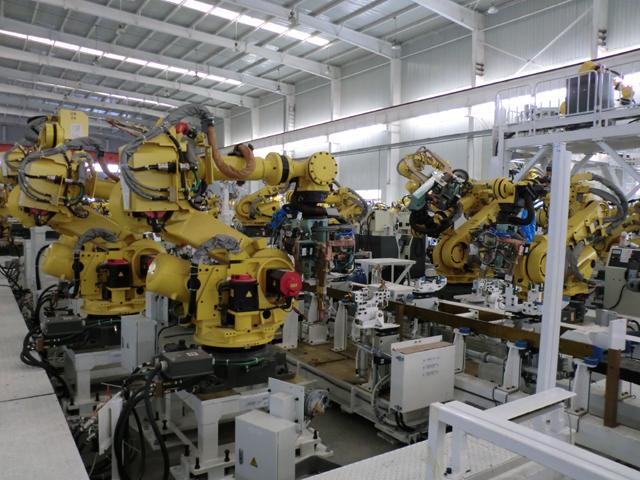
引言\n在汽车工业中,发动机和变速器作为动力总成的核心部件,其制造质量直接决定了整车的动力性、经济性和可靠性。为了满足日益严苛的精度、效率和一致性要求,现代工厂普遍采用高度自动化的装配生产线,并配套完整的试验成套设备。这两者并非孤立存在,而是共同构成了一条从零件装配、性能测试到最终验证的闭环制造系统。\n\n## 装配生产线:精密与柔性的基石\n发动机和变速器的装配是一项极其复杂的工艺过程。一条典型的装配生产线通常包含以下核心环节:\n\n- 物流与缓存:通过AGV、辊道或悬挂链,将缸体、缸盖、曲轴、齿轮轴、壳体等零部件按节拍自动配送至工位。\n- 自动压装与拧紧:采用伺服压机和多轴拧紧机,精确控制过盈配合、轴承压装和螺栓扭矩,确保连接可靠性。\n- 间隙与选配测量:在关键配合位置(如曲轴轴向间隙、齿轮啮合侧隙)进行在线测量,并根据实测值自动选配垫片或调整环。\n- 柔性装配:通 过可编程机器人、视觉识别系统和快换夹具,实现同一条线上多品种、多型号发动机或变速器的混流生产。
\n \n \n自动化率高的生产线还集成防错(Poka-Yoke)系统、数据追溯(二维码/RFID绑定)以及零点定位系统,以降低人为误差,提高一次合格率。\n\n## 试验成套设备:从零部件到总成的性能验证\n试验贯穿于整个制造过程,按层级可分为:\n\n### 1. 零部件试验\n- 发动机部件:缸体/缸盖试漏机、曲轴疲劳试验台、连杆称重分组设备、活塞环弹力测试仪。\n- 变速器部件:齿轮啮合仪、同步环摩擦试验台、轴类零件扭转刚度测试机。\n\n### 2. 总成试验\n装配完成的发动机或变速器需通过一系列下线试验设备:\n\n- 发动机试车台架:包括冷试(不点火,由电机拖动测扭矩、缸压、油压、震动、NVH)和热试(真实点火,测功率、扭矩、油耗、排放、各工况响应)。冷试节拍快(2–5分钟)且无排放,适合100%全检;热试抽检或全检根据法规。变速器下线测试台:通过驱动电机加载,模拟各挡位换挡、转速/扭矩传递、油压、离合器/同步器动作、噪声与振动(NVH)检测,验证换挡品质与效率。一些设备还集成差速器功能及EOL(End of Line)自学习。\n\n### 3. 成套试验线的特点\n- 高实时性:所有信号采集(压力、温度、振动、电流、转速、扭矩)需同步并排除干扰。\n- 程序化加载:可自定义驾驶循环或极限工况,按下限/上限判定合格与否。\n- 能量回馈:先进的台架具有电力回馈功能,节能达70%。\n- 数据互联:试验结果自动上传MES,建立“一机一档”。\n\n## 装配线与试验线的集成逻辑\n整条制造系统通常按下列逻辑布局:\n1. 部件分装线(如缸盖分装、变速器轴系分装) → \n2. 主装配线(由托盘/随行夹具承载,在线工位逐步装配) → \n\n3. 中间在线检测(螺栓扭矩、间隙、泄漏、涂胶)→\n4. 下线点——对整机进行功能性冷试(对于发动机还有高精清洗+试漏)→\n5. 热试/综合性能测试线(大部分通过托盘直接送入试验间)\n6. 合格品进入包装/发运;不合格品转入返修闭环。\n\n柔性集成的核心在于:装配线可根据订单信息将工件路由至不同型号的试验程序,试验台自动识别型号并调用对应参数库。这种敏捷性极大地挖掘了产能。\n\n## 技术趋势\n- 数字化双胞胎:在虚拟环境中预演装配节拍和测试负载,缩短车型导入周期。\n- AI诊断:机器学习分析试车音频/振动,提前发现早期轴承或齿轮故障。\n- 更短的冷试替代热试:通过高精度控制与仿真相关算法,冷试日益可覆盖原先必须有热试确认的合规性功能(如可变气门正时、增压器动作)。\n- 微量润滑与去毛刺专项设备:集成达到近乎零缺陷的清洁度水平。\n\n## \n发动机与变速器研制是一个经典的系统工程。真正的批量高质量制造离不开高稳定性的装配生产线(实现物理上“装得对”)以及完整的试验器成套设备(证明功能上《perform correctly/use reliably》)。两者相互定钇、互相报错回归验证。尤其在内燃机与新能源混动变速器并存时期,这种线控试验与自适应装配模式的综合评估能力便成为一个企业核心能力的体现。)
}
如若转载,请注明出处:http://www.2221198199jrjd.com/product/42.html
更新时间:2026-10-05 09:26:04